Lean manufacturing aparece em vaga de operador, de analista de qualidade, de PCP e também de cargos administrativos. Das 7 páginas legíveis que lemos no topo do Google em português, em 17/11/2026, todas são de quem vende curso, ERP ou software, e por isso explicam o lean como uma lista de ferramentas para a empresa adotar. Este guia faz outra coisa: explica o sistema com a origem certa e mostra como achar desperdício no trabalho que você faz hoje, mesmo que ele aconteça numa planilha e não numa linha de montagem.
Nessas 7, nenhuma cita John Krafcik, o pesquisador que pôs a palavra "lean" no papel; duas situam o nascimento do sistema em 1950 ou na "década de 1950"; três listam 8 desperdícios, duas listam 7, e só uma tenta explicar de onde veio o oitavo. Nenhuma dá um exemplo de escritório para cada desperdício.
O que é lean manufacturing (e o que "enxuto" quer dizer)
Para o Lean Enterprise Institute (LEI), instituto americano fundado por James Womack, lean é um jeito de pensar a criação do valor que o cliente precisa com menos recurso e menos desperdício. O LEI faz questão de dizer que isso vale para trabalho físico e para trabalho de conhecimento, e que lean não é dogmático.
No Brasil, o termo circula de três formas: "lean" sem tradução, "manufatura enxuta" e "produção enxuta". As três falam da mesma coisa. Também se ouve "toyotismo", rótulo mais comum nas aulas de sociologia do trabalho e de história, para o modelo da Toyota em contraste com o fordismo. Não é sinônimo perfeito: toyotismo descreve um modelo histórico de organização do trabalho; lean é o nome que pesquisadores ocidentais deram ao sistema quando quiseram generalizá-lo para qualquer empresa.
A base vem do próprio Sistema Toyota de Produção. A página oficial da Toyota descreve o sistema como voltado à "eliminação completa do desperdício" e apoiado em dois pilares:
- Jidoka: "automação com toque humano". A máquina, ou a pessoa, para a linha assim que detecta uma anormalidade, para que nenhuma peça defeituosa siga adiante e ninguém precise ficar só vigiando equipamento.
- Just-in-time: fazer só o necessário, quando é necessário, na quantidade necessária. A Toyota lembra que um carro tem mais de 30.000 peças, feitas por ela e por fornecedores, e que todas as fábricas precisam trabalhar sincronizadas para isso funcionar.
Desperdício, no vocabulário lean, tem nome japonês: muda. É tudo que consome tempo, dinheiro ou esforço e não acrescenta nada que o cliente pagaria para ter. "Enxuto" quer dizer isso: sem gordura no processo. Não quer dizer com menos gente (essa confusão é tratada mais abaixo, na seção sobre o que o lean não é).
O que você leva deste guia: uma tabela dos 8 desperdícios com exemplo de fábrica e de escritório, os 5 princípios com a fonte, a linha do tempo que separa Toyota, Krafcik e o livro de 1990, um checklist de 15 minutos para usar num processo seu e uma resposta pronta para quando o entrevistador perguntar se você conhece lean.
Os 8 desperdícios do lean, na fábrica e no escritório
A lista clássica tem sete desperdícios e é de Taiichi Ohno, o engenheiro que liderou o desenvolvimento do sistema na Toyota. O glossário do LEI registra os sete como a categorização de Ohno dos desperdícios mais comuns na produção em massa. O oitavo, talento não usado, entrou depois (a história está logo abaixo da tabela).
A coluna de escritório vem de uma fonte que quase ninguém cita: o Lean in Government Starter Kit, da agência ambiental dos EUA (EPA, versão 4, 2017). A EPA publica uma tabela com um exemplo administrativo para cada um dos 8 desperdícios, porque, nas palavras do guia, o lean foi criado para processos de fábrica e vem sendo adaptado, com progresso constante, a processos de serviço e administrativos. Os exemplos abaixo são os da EPA, adaptados à rotina brasileira; a última coluna é nossa.
| Desperdício | Na fábrica | No escritório | Pergunta para achar |
|---|---|---|---|
| Superprodução | Produzir antes ou mais do que o próximo processo precisa | Relatório que ninguém pediu, cópia extra, e-mail em excesso, trabalho não solicitado | Quem usa isto, e quando? |
| Espera | Operador parado enquanto a máquina roda ou a peça não chega | Esperar dado, decisão, revisão ou aprovação | Quanto tempo isto fica parado entre um passo e outro? |
| Transporte | Levar peça para o almoxarifado e trazer de volta | Documento que circula de mesa em mesa para colher assinatura | Por quantas mãos isto passa antes de voltar? |
| Processamento excessivo | Etapa a mais ou mais precisa do que o cliente pede | Passo sem função, aprovação demais, retrabalho planejado | Se eu tirar este passo, o cliente percebe? |
| Estoque | Peça acima do mínimo que o sistema puxado precisa | Fila de pedidos parados, informação em excesso, arquivo obsoleto | Quantos itens estão começados e não terminados? |
| Movimentação | Andar e procurar peça ou ferramenta | Procurar arquivo, dado ou material; deslocamento que não precisava | Quantas vezes por dia eu procuro alguma coisa? |
| Defeitos | Inspeção, retrabalho e sucata | Dado errado, informação faltando, instrução confusa | Quantas vezes isto volta para corrigir? |
| Talento não usado (8º) | Fora da lista original de Ohno | Habilidade, ideia e criatividade da equipe subusadas; falta de trabalho em equipe | Quem faz isto todo dia já foi perguntado sobre como melhorar? |
Fábrica: glossário do Lean Enterprise Institute. Escritório: EPA, Lean in Government Starter Kit v4 (2017), adaptado. Pergunta: critério editorial do fotoslinkedin. Consultados em 17/11/2026.
Por que a superprodução é a pior
O LEI chama a superprodução de "a pior forma de desperdício, porque alimenta as outras seis". Faz sentido quando você segue o rastro: o que foi produzido antes da hora precisa ser guardado (estoque), carregado (transporte), procurado (movimentação), e pode estragar ou ficar obsoleto antes de ser usado (defeito). No escritório é igual. O relatório semanal que ninguém abre ocupa quem faz, quem revisa e quem arquiva, e às vezes ainda gera uma reunião para discutir um número que ninguém pediu.
7 ou 8 desperdícios? De onde veio o oitavo
Os dois números estão certos, cada um para uma coisa. Sete é a lista de Ohno. O oitavo não está nela: aparece depois, em autores ocidentais, e com nomes diferentes. Uma dissertação de mestrado do Instituto de Tecnologia da Força Aérea dos EUA (2015), escrita por um major da Força Aérea Brasileira, reúne três versões: "não usar o talento das pessoas" (Suzaki), "subutilização dos funcionários" (Womack e Jones) e "criatividade não usada dos funcionários" (Jeffrey Liker). A versão de Liker, no livro The Toyota Way (2004), é a mais citada, e a EPA a chama de "não usar conhecimento e habilidades".
Para decorar, circulam dois acrônimos em inglês: TIMWOODS (transporte, estoque, movimentação, espera, superprodução, processamento excessivo, defeitos e talento) e DOWNTIME, o que a EPA usa. A ordem muda; a lista é a mesma.
Nem todo desperdício dá para cortar amanhã
O verbete do LEI sobre muda, mura e muri separa dois tipos de desperdício. O tipo 1 não cria valor, mas não dá para eliminar já: inspecionar as soldas de um produto é desperdício enquanto o processo ainda não é confiável o bastante para dispensar a inspeção. O tipo 2 dá para cortar logo. No escritório, a conferência dupla de uma nota fiscal pode ser tipo 1 hoje; o e-mail que repete o que já está no sistema é tipo 2.
O mesmo verbete lembra que muda vem acompanhado de mais duas palavras: mura, a irregularidade (o setor que fica parado na segunda e sobrecarregado na sexta), e muri, a sobrecarga de gente ou de máquina. Muitas vezes o desperdício que você vê é efeito de uma demanda irregular que ninguém nivelou.
Os 5 princípios do lean (Womack e Jones, 1996)
Os cinco princípios não são da Toyota. São uma síntese de James Womack e Daniel Jones no livro Lean Thinking (Simon & Schuster, 1996), publicado no Brasil como A Mentalidade Enxuta nas Empresas. O verbete do LEI sobre lean thinking os resume assim (o exemplo de escritório em cada um é nosso):
- Valor. Especifique o valor do ponto de vista do cliente final, por família de produto. Valor é o que o cliente pagaria para ter, não o que a empresa acha bonito fazer. No escritório: o gestor que pede um relatório quer a decisão que o relatório permite, não as 14 abas.
- Fluxo de valor. Identifique todos os passos que levam o produto até o cliente e elimine os que não criam valor. No escritório: listar, do pedido à entrega, tudo que acontece com uma solicitação de compra.
- Fluxo. Faça os passos que sobraram acontecerem em sequência, sem paradas, filas ou voltas. No escritório: a solicitação não fica três dias na caixa de entrada de alguém de férias.
- Produção puxada. Deixe o cliente puxar o trabalho. O LEI define produção puxada como o sistema em que a etapa de baixo sinaliza a necessidade para a de cima, o que tenta eliminar a superprodução; o oposto é empurrar trabalho porque a agenda ficou livre. No escritório: fazer a apresentação da reunião quando a pauta pede, não o deck genérico "para garantir".
- Perfeição. Repita o ciclo. Cada volta mostra desperdícios que estavam escondidos pelos maiores. No escritório: depois que a aprovação em três níveis cai para um, aparece o formulário que ninguém sabe preencher.
Em 2007, segundo o mesmo verbete, o LEI passou a resumir os cinco em três perguntas: propósito (que problema do cliente você resolve?), processo (como cada passo do fluxo de valor é feito?) e pessoas (quem cuida de cada processo e o melhora?). Se a vaga ou o curso usa essa forma curta, é a mesma ideia.
Repare na ordem. Quem pula direto para o princípio 3 (fazer fluir) ou para a ferramenta corre o risco de acelerar um processo que entrega algo que ninguém queria. Começar pelo valor protege você desse erro.
De onde veio o lean: Toyota, Krafcik (1988) e o livro de 1990
A SERP costuma comprimir tudo em "criado por Taiichi Ohno em 1950". A linha do tempo com fonte é mais longa e explica por que o sistema japonês ganhou um nome em inglês:
- 1896: Sakichi Toyoda desenvolve um tear com dispositivo que para sozinho quando o fio se rompe, a raiz do jidoka (página da Toyota).
- 1913: Henry Ford organiza a produção em fluxo em Highland Park, segundo o histórico do LEI. Kiichiro Toyoda e Ohno estudam esse modelo nos anos 1930 e, com mais atenção, depois da Segunda Guerra.
- 1938: Kiichiro, a quem a Toyota credita o just-in-time, leva a produção em fluxo para a linha de carrocerias da fábrica de Koromo.
- 1948: a Toyota adota o sistema puxado, que depois ganha o cartão que autoriza produzir no sistema puxado.
- Anos 1950 e 1960: Ohno lidera o desenvolvimento do sistema dentro da Toyota; nos anos 1960 e 1970 ele chega aos fornecedores, segundo o verbete do LEI sobre o Sistema Toyota de Produção.
- 1978: Ohno publica no Japão o livro em que descreve o sistema.
- 1984: a NUMMI, sociedade entre Toyota e General Motors na Califórnia, começa a levar o método para fora do Japão de forma séria.
- Outono de 1988: John Krafcik publica Triumph of the Lean Production System na Sloan Management Review, p. 41-52.
- 1990: Womack, Jones e Roos lançam The Machine That Changed the World (no Brasil, A Máquina que Mudou o Mundo), resultado de cinco anos de pesquisa do MIT sobre a indústria automobilística.
- 1996: Lean Thinking destila o método nos 5 princípios.
- 2004: Jeffrey Liker publica The Toyota Way, fonte mais citada do 8º desperdício.
A frase em que a palavra nasceu
Krafcik era pesquisador do programa de automóveis do MIT, e o glossário do LEI credita a ele o termo. O artigo de 1988, digitalizado pelo LEI, traz a frase na página 44: "Gostaria de introduzir aqui dois termos novos: sistemas de produção buffered e lean". Buffered é a fábrica com amortecedor: muito estoque e área de reparo grande para absorver os problemas. Lean é o contrário. Nas fábricas enxutas, escreveu Krafcik, os estoques ficavam no mínimo absoluto, para cortar custo e para que os problemas de qualidade aparecessem e fossem resolvidos rápido.
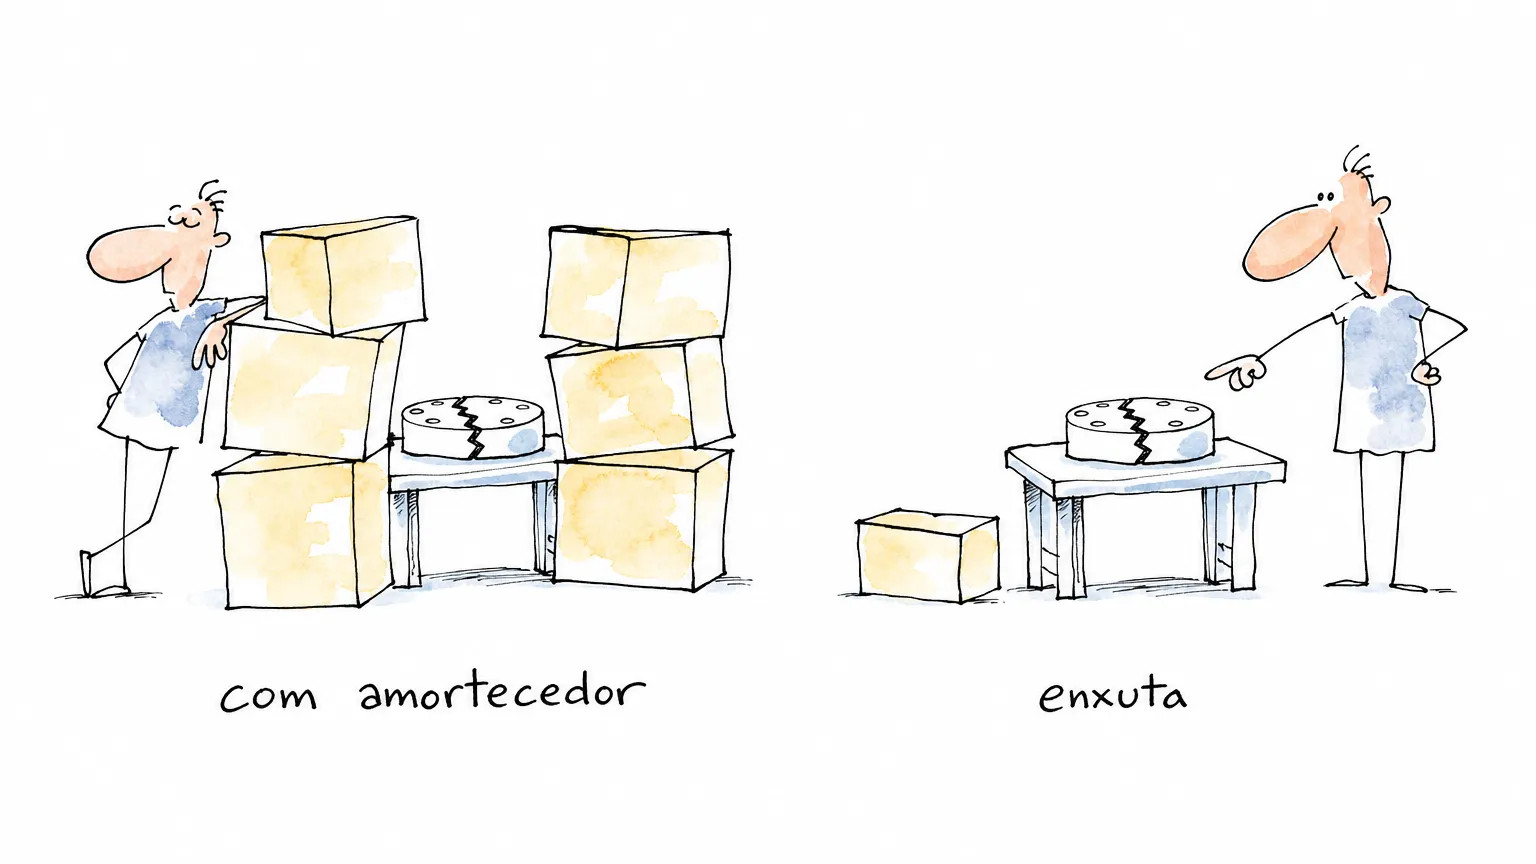
Krafcik visitou mais de 50 fábricas para o estudo. Uma das conclusões dele ainda é a mais útil para quem acha que lean é comprar tecnologia: o nível de tecnologia da fábrica parecia ter pouco efeito sobre o desempenho. O que pesava, na análise dele, era a política de gestão da produção, enxuta ou com amortecedor.
O Lean Post de 2013, que celebrou os 25 anos do termo, conta que Krafcik sugeriu "lean" numa conversa no escritório de Womack. Mesmo assim, muitas fontes, inclusive a própria EPA e o Lean Institute Brasil, creditam o termo ao livro de 1990. O jeito seguro de dizer: a palavra aparece impressa pela primeira vez em 1988, e o livro de 1990 a popularizou.
Checklist de 15 minutos: ache os desperdícios de um processo seu
Você não precisa de consultoria nem de um mapa de fluxo de valor completo para começar. O roteiro abaixo é uma versão de bolso do mapeamento que o LEI descreve, e serve para um processo pequeno que você faz toda semana: fechar o relatório de vendas, aprovar um reembolso, separar um pedido, responder uma solicitação de cliente.
- Escolha um processo com começo e fim claros (1 minuto). "Do pedido chegar no e-mail até a nota ser emitida" serve. "Melhorar o financeiro" não serve.
- Anote o tempo total da última vez (2 minutos). Do começo ao fim, no calendário: quantas horas ou dias passaram. Esse é o seu número de antes.
- Liste cada passo, na ordem em que aconteceu (4 minutos). Inclua os invisíveis: esperar resposta, procurar a planilha, pedir a senha do sistema.
- Marque cada passo com V, I ou D (3 minutos). O LEI separa o trabalho em três tipos: V cria valor que o cliente pagaria; I é incidental, não cria valor mas hoje é necessário (o desperdício tipo 1); D é desperdício puro.
- Para cada D, diga qual dos 8 desperdícios ele é (2 minutos). Use a coluna "pergunta para achar" da tabela acima.
- Some o tempo de espera (1 minuto). Compare com o tempo em que alguém de fato trabalhou no item. Se a espera for a maior parte, comece por ela.
- Escolha um D que dá para cortar esta semana (1 minuto). Um só, que dependa de você ou de uma conversa curta.
- Meça de novo depois da mudança (1 minuto, outro dia). Mesmo processo, mesmo jeito de contar. Se quiser acompanhar mais tempo, monte um indicador para medir antes e depois.
O checklist mostra onde o tempo vai embora; ele não diz por quê. Quando um desperdício voltar mesmo depois de cortado, a EPA recomenda passar à análise de causa, com duas ferramentas simples: perguntar por quê até chegar à causa e montar uma espinha de peixe com as causas possíveis.
As ferramentas do lean e onde cada uma está explicada
Lean não é a lista de ferramentas. É o que a conclusão de Krafcik sobre tecnologia já sugeria: o nível de tecnologia da fábrica explicava pouco do desempenho. As ferramentas servem aos princípios, e cada uma resolve um pedaço do problema. A tabela mostra o que cada uma faz em uma linha e a que parte do sistema ela serve. As que têm guia próprio no blog estão linkadas logo abaixo.
| Ferramenta | O que faz, em uma linha | Serve a | Onde aprofundar |
|---|---|---|---|
| 5S | Organiza o posto de trabalho para o problema ficar visível | Fluxo e desperdício de movimentação | Guia do programa 5S no blog |
| Kanban | Cartão ou sinal que autoriza produzir o que foi consumido | Produção puxada (just-in-time) | Guia do kanban no blog |
| PDCA e kaizen | Ciclo de testar uma mudança e melhorar em passos pequenos | Perfeição | Guia do ciclo PDCA no blog |
| Mapa do fluxo de valor (VSM) | Desenha cada passo dos fluxos de material e de informação, do pedido à entrega | Fluxo de valor | Verbete do LEI |
| Poka-yoke | Dispositivo simples e barato que impede o erro (o campo obrigatório no formulário) | Jidoka e defeitos | Verbete do LEI |
| Jidoka e andon | Parar ao detectar anormalidade; o painel acende e chama quem resolve | Jidoka | Página da Toyota |
| 5 porquês e Ishikawa | Descer do sintoma até a causa | Perfeição (análise de causa) | Guias de cada um no blog |
O que faz e a que serve: glossário do LEI e página da Toyota, consultados em 17/11/2026. Agrupamento por pilar e princípio: leitura deste artigo.
Para cada uma, o guia certo: os 5 sensos e o checklist de auditoria; o kanban, do cartão da fábrica ao quadro do time; PDCA e kaizen, com a origem de cada um. O mapa do fluxo de valor está no verbete do LEI sobre VSM (a Toyota chama de diagrama de fluxo de material e informação), e o poka-yoke, no verbete do LEI sobre poka-yoke, onde "poka" é o erro sem querer e "yoke" é a prevenção.
Lean, Six Sigma e Lean Six Sigma: o que cada um ataca
A EPA resume a diferença numa frase: o lean elimina tempo e desperdício desnecessários, e o Six Sigma mira a qualidade do produto ou serviço e a variação do processo. São métodos diferentes que muitas empresas combinam, e a combinação ganhou nome próprio. A tabela mostra a pergunta que cada um faz primeiro.
| Critério | Lean | Six Sigma | Lean Six Sigma |
|---|---|---|---|
| Ataca | Desperdício e tempo parado no fluxo | Variação e defeito no resultado | Os dois, no mesmo projeto |
| Pergunta típica | Onde o trabalho fica esperando? | Por que o resultado oscila tanto? | O que atrasa e o que sai errado, nesta ordem? |
| Ferramenta típica | Mapa do fluxo de valor, 5S, kanban | Estatística e roteiro estruturado de projeto | Mistura das duas caixas |
| Quando usar | O processo é lento, com fila e retrabalho visíveis | O processo é rápido, mas erra de forma imprevisível | Problema grande que tem as duas faces |
Definição de cada método: EPA, Lean in Government Starter Kit v4 (2017), p. 8. Perguntas e quando usar: leitura deste artigo.
O roteiro de projeto do Six Sigma e o sistema de certificação por cor de faixa estão no guia sobre DMAIC e as faixas do Six Sigma. Aqui, o que importa é a ordem prática, e ela é recomendação nossa: num processo administrativo cheio de espera, comece pelo lean. A estatística rende mais depois que o fluxo estiver limpo, porque antes disso ela mede a variação de um processo que ainda tem passos inúteis.
O que o lean não é (e onde ele falha)
O artigo que batizou o lean já trazia o aviso. Krafcik descreveu o modelo enxuto como de alto risco e alto retorno: com estoque mínimo, "qualquer soluço para a produção inteira". E escreveu, com todas as letras, que muitas fábricas lean tinham desempenho relativamente fraco; no conjunto, porém, elas tendiam a ir bem melhor do que as fábricas com amortecedor. Tendência, não garantia.
Quatro confusões aparecem com frequência:
- Lean não é corte de pessoal. O LEI descreve o lean como baseado no respeito à humanidade de clientes, funcionários, fornecedores e comunidade, e Krafcik escreveu que boa parte do risco do sistema podia ser neutralizada com uma equipe experiente e bem treinada, fornecedores ágeis e bons projetos de produto. Se a empresa chama demissão de lean, ela está usando o nome, não o método.
- Lean não é só fábrica. Em 2013, Womack e Krafcik admitiram: "Se acertamos no 'lean', erramos no 'production'". Quando disseram sistema de produção em 1988, o mundo ouviu "fábrica", embora eles soubessem desde o começo que era um sistema de gestão que incluía desenvolvimento de produto, fornecedores e atendimento.
- Lean não é implantar 5S e kanban. As ferramentas sem o princípio do valor viram decoração: quadro bonito na parede e o mesmo relatório que ninguém lê.
- Lean não é receita fechada. O próprio LEI diz que o método não é dogmático. Copiar o quadro de outra empresa sem entender o fluxo de valor da sua é pular o princípio 1.
Sobre números: você vai encontrar promessas de redução de custo de 20%, 30% ou mais "com lean". Não encontramos estudo aberto que sustente uma média geral desse tipo. O que existe são casos relatados. A EPA, por exemplo, conta que o processo de desligamento de funcionários em alguns de seus escritórios caiu de 146 para 82 passos, com assinaturas consolidadas e instruções melhores. É um caso de um órgão, não uma promessa para o seu processo.
Lean na entrevista e no Linkedin: como responder "você conhece lean?"
Lean aparece em descrição de vaga de operador de processo, na rotina do inspetor de qualidade e em cargos de PCP, logística e melhoria contínua. Na entrevista, a pergunta costuma ser prática: o entrevistador quer saber se você já olhou para um processo e achou desperdício. Por isso, a resposta boa tem quatro frases: o conceito em uma, o caso em duas e o que você faz hoje na última.
Se você já trabalhou com lean: "Lean é eliminar o que não agrega valor ao cliente, olhando o fluxo inteiro. Na [empresa], mapeei o [processo] e vi que a maior parte do prazo era espera por [aprovação]. Mudamos [o quê] e o prazo caiu de [A] para [B]. Hoje, antes de propor uma melhoria, eu começo pelo que o cliente do processo precisa."
Se você nunca trabalhou formalmente com lean: "Conheço os princípios: valor, fluxo, produção puxada e os desperdícios, como espera e retrabalho. Para ver na prática, cronometrei um processo meu, [qual], e achei [desperdício]. Mudei [ação] e o tempo foi de [A] para [B]. Quero aprender o padrão que vocês usam aqui." O checklist de 15 minutos acima existe para você ter esse caso antes da entrevista.
Três erros derrubam a resposta: dizer que lean é "enxugar o quadro de pessoal"; listar ferramentas (5S, kanban, kaizen) sem um caso; e citar ganho que você não mediu, como "o lean reduz custo em 30%". Número só se for seu. Se a entrevista for comportamental, use o roteiro de entrevista comportamental que termina no resultado medido para encaixar o mesmo caso.
No Linkedin, o mesmo caso cabe no "Sobre" ou numa experiência, com o número de antes e depois. Se o recrutador abrir o perfil para conferir o que ouviu, a primeira coisa que ele vê é a foto. Para uma vaga de chão de fábrica ou de qualidade, ela pode ser simples, com a roupa que você usaria numa visita à área; o guia de foto para Linkedin com exemplos por área, inclusive de quem trabalha na indústria mostra enquadramento, fundo e roupa para cada caso.
Perguntas frequentes
O que é lean manufacturing?
Quais são os 7 desperdícios do lean? E o 8º?
Qual a diferença entre lean e toyotismo?
Quais são os 5 princípios do lean?
Lean serve para escritório?
Uma foto de perfil sem fila de estúdio
Em /comecar você manda algumas selfies e recebe 1 prévia de foto profissional sem pagar e sem cartão, com marca d'água. Para tirar a marca, R$ 2,50 no Pix; planos desde R$ 7,90 por mês.
Resumo e próximos passos
- Lean manufacturing é o nome ocidental do Sistema Toyota de Produção. A palavra aparece impressa em 1988, no artigo de John Krafcik, e o livro de 1990 a popularizou.
- O sistema da Toyota tem dois pilares, jidoka e just-in-time, e raízes que vão de 1896 a 1938, antes do trabalho de Ohno nos anos 1950 e 1960.
- Os 5 princípios (valor, fluxo de valor, fluxo, produção puxada e perfeição) são de Womack e Jones, 1996. Comece sempre pelo valor.
- Os 7 desperdícios são de Ohno; o 8º, talento não usado, veio depois. A EPA dá um exemplo de escritório para cada um.
- Use o checklist de 15 minutos num processo seu e guarde o número de antes e depois: é ele que sustenta a resposta da entrevista.
Com o caso pronto, revise o perfil que o recrutador vai abrir. O pilar que mostra como escolher roupa, fundo e luz da foto de perfil começa pela parte que aparece antes do texto.
Pedro Mota
Fundador, fotoslinkedin.com.br
Pedro Mota é fundador da fotoslinkedin.com.br, ferramenta de IA que transforma uma selfie em foto profissional pronta pro Linkedin em 60 segundos. Antes, atuou com design e produto digital. Hoje vê centenas de fotos por semana e escreve sobre o que funciona pra carreira no Brasil em 2026.